Durch Kombination des Laser-Abscheidungsverfahrens mit dem Laser-Temperprozess ist es der ANTACON GmbH aus Mittweida gelungen, extrem harte DLC-Schichten mit geringen inneren Spannungen herzustellen. Mit Hilfe der Ultra-Nanohärteprüfung von Anton Paar können die mechanischen Eigenschaften dieser Schichten quantitativ analysiert werden. Es wurden Eindringhärten bis zu HIT = 61 GPa gemessen.
1 Herstellung der Hochleistungsbeschichtungen
1.1 Motivation
Im industriellen Umfeld entstehen ökonomische Verluste durch Verschleiß, der direkt und/oder indirekt Kosten verursacht. Maßgebliche Faktoren sind hier zum Beispiel kostenintensive Neuanschaffungen, notwendige Überarbeitungen, Produktionsausfälle und Wartungskosten. Der jährliche wirtschaftliche Schaden wird allein in Deutschland auf etwa zwei bis sieben Prozent des Bruttoinlandprodukts (BIP) geschätzt.
Neben ökonomischen Aspekten spielen für produzierende Unternehmen zunehmend auch ökologische Faktoren eine zentrale Rolle. So werden etwa 23 Prozent des weltweiten Energieverbrauchs durch tribologische Kontakte verursacht. Die Einführung fortschrittlicher tribologischer Technologien kann die globalen Emissionen an Kohlenstoffdioxid (CO2) kurzfristig um bis zu 1.460 Millionen Tonnen CO2-Äquivalent reduzieren [1]. ANTACON sieht ihre Innovation als Teil dieser neuen Technologien, um damit einen Beitrag zu einer nachhaltigeren Wirtschaft zu leisten.
Aufgrund unsicher gewordener Lieferketten und stetig steigender Rohstoffkosten durch disruptive Ereignisse hat die Industrie ein großes Bedürfnis nach zuverlässigen Werkzeugen und Maschinenkomponenten, welche die Prozesssicherheit in den Produktionsketten erhöhen und Ausfallzeiten sowie die Wiederbeschaffungskosten minimieren. So kommt es nicht selten vor, dass zum Beispiel nicht das verschlissene Werkzeug der Hauptkostenverursacher ist, sondern der dadurch entstehende Produktionsausfall bei Werkzeugwechsel oder ein zu hoher Anteil an Ausschuss während der Produktion. Der Anwender profitiert daher direkt und indirekt durch die Verwendung von superharten Hochleistungsbeschichtungen und erreicht dadurch gegenüber seinen Marktbegleitern einen Wettbewerbsvorteil. So kann beispielsweise ein Automotive-Zulieferer durch den Einsatz von anwendungsspezifisch designten Beschichtungen (wie sie ANTACON anbietet) die Standzeit seiner Werkzeuge und Komponenten deutlich verlängern und dadurch signifikant seine Kosten und Ausfallzeiten reduzieren.
1.2 Herstellung spannungsfreier DLC-Beschichtungen
In der Beschichtungstechnologie wird für Dünnschichten die Schichthärte als Eindringhärte (HIT) in Gigapascal (GPa) angegeben. Die betrachtete Härteskala reicht dabei von 0 GPa bis 100 GPa, wobei das Maximum der Härte des Diamanten entspricht. Konventionelle Verschleißschutzschichten weisen Eindringhärten von oft weniger als 25 GPa auf. Unter Verwendung von speziellen Verfahren ist es möglich, kohlenstoffbasierte Schichten zu erzeugen, die aufgrund ihrer Zusammensetzung, Morphologie und schlussendlich der daraus resultierenden Eigenschaften, dem Diamanten ähneln. Solche Schichten werden DLC (Diamond-Like Carbon) genannt und bereits seit vielen Jahren in industriellen Anwendungen eingesetzt.
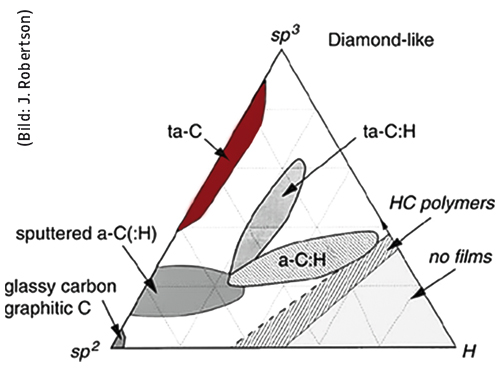
Ein besonderer Vertreter der DLC-Schichten ist tetraedrisch amorph gebundener wasserstofffreier Kohlenstoff (ta-C). Dessen Eingruppierung ist im ternären Phasendiagramm (Abb. 1) für DLC-Schichten dargestellt, wobei sich seine herausragenden Eigenschaften, wie zum Beispiel superhart, verschleiß- und reibungsmindernd oder auch chemisch beständig aus dem über 60 % hohen Anteil von sp3-hybridisiertem Kohlenstoff ergeben.

Abb. 1: Einteilung der DLC-Schichttypen, wobei die drei Ecken jeweils Diamant (sp3-hybridiert), Graphit (sp2-hybridiert), und dem Wasserstoffgehalt (H) entsprechen [2]
Aufgrund von bisher bestehenden Herausforderungen bei der Herstellung von ta-C-Beschichtungen werden diese oft nur bis zu einer maximalen Härte von etwa HIT = 45 GPa und einer maximalen Schichtdicke von 1 µm bis 1,5 µm angeboten. Ursache dafür sind hohe kompressive Schichteigenspannungen, die sich während der Schichterzeugung aufbauen. Da Schichthärte und Schichteigenspannungen miteinander korrelieren, muss bei bisher etablierten Herstellungsverfahren ein Kompromiss zwischen Schichthärte und daraus resultierenden Schichteigenspannungen sowie der dadurch maximal möglichen Schichtdicke eingegangen werden. Andernfalls führen die Eigenspannungen dazu, dass superharte DLC-Beschichtungen bereits bei Schichtdicken von weniger als 1 µm tendenziell delaminieren und/oder mechanisch instabil sind, was deren Anwendungsfähigkeit stark einschränkt.
Dieses Problem konnte durch die Innovation von ANTACON gelöst werden. Die patentierte Technologie ermöglicht es, superharte und zugleich spannungsfreie DLC-Schichten (ta-C) mechanisch stabil zu erzeugen, wie Abbildung 2 anschaulich zeigt. Die so erzeugte Kalotte in der ta-C-Beschichtung (Abb. 2, unten) weist durch Reduktion der Schichteigenspannungen vergleichend zu der unentspannten ta-C-Beschichtung (Abb. 2, oben) keine schollenartigen Ablösungen großer radialer Ausdehnung auf. Dadurch ist eine signifikant erhöhte Haftfestigkeit belegt.

Abb. 2: Vergleich von Rockwell-Eindringprüfungen nach DIN 4856 einer spannungsfreien 1 µm ta-C-Schicht auf einem 100Cr6-Stahl von ANTACON (unten) zu einer konventionelle ta-C-Schicht mit hohen Schichteigenspannungen (oben)

Diese DLC-Beschichtungen und das Beschichtungsverfahren haben neben den in Tabelle 1 beschriebenen Eigenschaften folgende Besonderheiten:
- extreme Schichthärte (> 60 GPa) und gleichzeitige Spannungsfreiheit
- beliebige ta-C-Schichtdicke einstellbar
- deutliche Steigerung der mechanischen Stabilität und sehr gute Schichthaftung (Abb. 2)
- geringe Oberflächenrauheit der Schicht mit Ra < 0,1 µm (ohne Nachbehandlung)
- chemisch inert und biokompatibel
- kein Verzug oder Härteabfall bei temperaturempfindlichen Materialien (TProzess < 90 °C)
Abbildung 3 zeigt eine schematische Darstellung des kombinierten Laserpuls-Abscheidungs- und Temperprozesses zur Herstellung von ANTACON DLC-Schichten im Vakuum. Zunächst wird ein Laserstrahl (Ablationslaser) auf das Target (Quelle für die schichtbildenden Teilchen) fokussiert und so ein gerichteter Teilchenstrom erzeugt, der sich in Richtung des zu beschichtenden Objekts (Substrat) bewegt.

Abb. 3: Schematische Darstellung des kombinierten Abscheidungs- und Entspannungsprozesses
Während der Schichtabscheidung kommt ein weiterer Laser zum Einsatz, der die aufwachsende Schicht tempert. Dadurch ist es möglich, maximal harte, spannungsfreie und beliebig dicke ta-C-Schichten zu erzeugen, die sich durch eine hohe mechanische Belastbarkeit und Widerstandsfähigkeit auszeichnen. Zu nennen sind hier die Beschichtung von Präzisionsspannmitteln, wie etwa Hydrodehnspanndornen, sowie die Beschichtung von Werkzeugen zum Stanzen von Buntmetallen.
1.3 Anwendung superharter ta-C-Beschichtungen
Der Nutzen von superharten ta-C-Beschichtungen besteht einerseits in der nachgewiesenen Verlängerung der Standzeit von Werkzeugen und Komponenten um bis zu Faktor 10 im Vergleich zu den bisher etablierten Verschleißschutzbeschichtungen. Andererseits ermöglichen die ANTACON-Beschichtungslösungen eine bedeutende Verbesserung der Energie- und Ressourceneffizienz sowie der Prozesssicherheit tribologischer Systeme.
Die DLC-Beschichtungen, wie zum Beispiel sTAC60® (HIT ≥ 60 GPa), sind für Anwender interessant, die mit herkömmlichen Arten an Verschleißschutzbeschichtungen unzufrieden sind oder deren Anwendungen ein maximales Maß an Verschleißschutz bieten sollen. Zu nennen wären hier etwa die Beschichtung von mit Öl gefüllten Prüfmessspitzen sowie Werkzeuge für das Stanzen von Duplexstahl.
Der Fokus liegt auf der Veredelung von stark beanspruchten Produkten wie Werkzeugen und Maschinenkomponenten. Durch die Minimierung von Zusatzarbeiten wie beispielsweise Nachbearbeitung, Regeneration und Logistik, lassen sich Prozesskosten nachhaltig reduzieren.
Neben der Standzeiterhöhung und der Reibungsminimierung sind Anwendungsfälle in den Bereichen Barrierewirkung, Antihaftung oder Hochgeschwindigkeitsapplikation spannend. Generell reicht das Anwendungsspektrum von den Marktsegmenten Automobilindustrie, Maschinen-, Anlagen- und Werkzeugbau über Mikroelektronik, Medizintechnik und Kunststoffverarbeitung bis hin zur Luftfahrtechnik sowie Lebensmittel- und Pharmaindustrie.
2 Schichtcharakterisierung mit Anton Paar-Instrumenten
Neuentwicklungen von Materialien, Schichten und Mehrschichtsystemen erfordern eine präzise Analyse der charakteristischen Werkstoffeigenschaften bis weit in den nanoskalierten Messbereich. Durch die Nanoindentation (Instrumentierte Eindringprüfung nach ISO 14577) kann die Untersuchung von mechanischen Eigenschaften oberflächennah realisiert werden. Wichtigste Messergebnisse sind die Härte (HIT) und der E-Modul (EIT). Bei der instrumentierten Eindringprüfung werden über einen Be- und Entlastungsvorgang mittels eines Prüfkörpers bekannter Geometrie in einem Werkstoff Last und Eindringtiefe kontinuierlich gemessen. Ziel ist die Ermittlung der elasto-plastischen Eigenschaften, wobei die Eindringhärte HIT eine Kenngröße ist, die den Verformungswiderstand beziehungsweise die verbleibende Beschädigung beschreibt. Im Folgenden wird die Analyse der in den vorigen Absätzen vorgestellten Hartstoffschicht präsentiert und diskutiert.
2.1 Instrumentierte Eindringprüfung
Die Instrumentierte Eindringprüfung ist eine Methode, die es erlaubt, lokal eng begrenzt mechanische Werkstoffeigenschaften zu ermitteln. Die Technologie eignet sich sowohl für Festkörper als auch für Schichten. Während der Eindringprüfung werden Prüflast und Eindringtiefe des Prüfkörpers über den gesamten Be- und Entlastungszeitraum kontinuierlich erfasst. Ergebnis ist die Last-Eindringtiefe-Kurve (Abb. 4). Mit Hilfe der Oliver & Pharr-Methode werden Härte und E-Modul ermittelt [3]. Neben Eindringmodul und Härte können aus diesen Messungen weitere Messwerte, wie zum Beispiel der elastische Energieanteil an der Eindringarbeit ηIT ermittelt werden, der wie aus Abbildung 5 ersichtlich ist, berechnet werden kann [4].

Abb. 4: Eindringkurve bei instrumentierter Eindringprüfung (schematisch)

Abb. 5: Illustration zur Berechnung der Eindringarbeit und zugehörige Gleichung
Der Anwendung angepasst sind unterschiedliche Prüfkörpergeometrien in Nutzung; üblicherweise wird eine Berkovich-Pyramide verwendet. Die Belastung und Entlastung sowie weitere Modulationen, wie beispielsweise das Halten einer konstanten Kraft für eine eingestellte Dauer, können variabel eingestellt werden [5].
Der ultrahochauflösende Nanoindenter UNHT3 mit Realkraft- und Tiefensensor eignet sich, um die mechanischen Eigenschaften eines Materials in nanoskalierten Messbereichen zu untersuchen. Zwei unabhängige Tiefen- und Lastsensoren bieten echte Kontrolle von Last und Eindringtiefe. Darüber hinaus bietet der UNHT3 die patentierte Oberflächenreferenztechnologie (Abb. 6): Eine Referenzprüfspitze überwacht die Oberflächenposition der jeweiligen Probe, während eine Messprüfspitze die Messungen durchführt. Hiermit werden Probleme mit thermischem Drift und Gerätesteifigkeit eliminiert. Diese besondere Bauweise ermöglicht eine breite Palette an Eindringtiefen (von wenigen nm bis hin zu 100 μm) und Prüflasten (von wenigen μN bis zu 100 mN).

Abb. 6: Das UNHT3 Ultra-Nanoindentationsgerät mit der patentierten Oberflächenreferenzierung
2.2 Messvorgang
Parameter und Durchführung wurden auf Basis vorangegangener Untersuchungen gewählt. Folgende Parameter wurden angewendet:
- Quadratischer Kraftauftrag (Be- und Entlastung)
- Maximale Kraft: 20 mN
- Haltedauer bei konstanter Kraft: 20 s
- Belastungs- und Entlastungdauer: 30 s
Es wurden fünf Messungen in einem Abstand von etwa 20 µm durchgeführt.
2.3 Ergebnisse und Vergleich mit konventionellen DLC-Schichten
Abbildung 7 zeigt die aufgezeichneten Kurven der ta-C-Schicht von ANTACON. An der Form der Kurven ist eindeutig zu erkennen, dass ein hartes Material gemessen wurde, da Be- und Entlastungskurven einen annähernd gleichen Verlauf haben.

Abb. 7: Kraft-Eindring-Kurven von fünf Messungen
Die maximale Eindringtiefe liegt hier bei etwa 130 nm. Aus den ermittelten Daten ergeben sich folgende Werte für Härte, E-Modul und Verschleißbeständigkeit:
- HITta-C = 61,5 GPa ± 5,9 GPa
- EITta-C = 630,4 GPa ± 82,4 GPa
- ηITta-C = 97 % ± 2,8 %
Für eine bessere Einordnung von Härte (HIT) und E-Modul (EIT) können diese mit konventionellen DLC-Schichten verglichen werden, welche mit derselben Methode gemessen werden:
- HITDLC = 26,5 GPa ± 0,5 GPa
- EITDLC = 214,8 GPa ± 2,5 GPa
- ηITDLC = 71,5 % ± 0,9 %
Dieser Vergleich zeigt, dass die vorgestellten ta-C-Schichten von ANTACON nachweislich deutlich höhere mechanische Werte erzielen als herkömmliche DLC-Schichten.
3 Zusammenfassung
Die mechanischen Eigenschaften der vorgestellten ta-C-Schicht wurden mit der instrumentierten Eindringprüfung untersucht. Die Messergebnisse zeigen, dass die Härte der neuentwickelten DLC-Schichten mehr als doppelt so hoch ist wie die von konventionell hergestellten DLC-Schichten. Weitere Kennwerte wie E-Modul und Verschleißbeständigkeit wurden ebenfalls wesentlich höher bestimmt. Durch die superharten DLC-Beschichtungen von ANTACON sind deutliche Steigerungen der Standzeit von Komponenten bezüglich Verschleißresistenz in tribologischen Systemen realisierbar.
Literatur
[1] K. Holmberg, A. Erdemir; Friction 5, Issue 3 (2017), S. 263-284
[2] J. Robertson; Mater. Sci. Eng. R Rep. 37, Issues 4-6 (2002), S. 129-281
[3] W.C. Oliver, G.M. Pharr; J. Mater. Res.7, (1992), S. 1564-1583
[4] ISO 14577:2015 Metallic materials — Instrumented indentation test for hardness and materials parameters
[5] A.C. Fischer-Cripps: Mechanical Engineering Series – Nanoindentation; Volume 3 (2011), S. 32-37, Springer-Verlag
Kontakt
Paul Pavlov, Anton Paar GmbH,
E-Mail: paul.pavlov@anton-paar.com,
www.anton-paar.com
Johannes Maus, Antacon GmbH,
E-Mail: j.maus@antacon.de
- www.antacon.de